revista-automacao.com
31
'26
Written on Modified on
Bombas De Lóbulos Rotativos MaxiLobe Para Processos Higiênicos
A Alfa Laval lança as bombas de lóbulos rotativos MaxiLobe e MaxiLobe UltraPure para melhorar a eficiência volumétrica e reduzir o investimento de capital em aplicações industriais higiênicas.
www.alfalaval.com
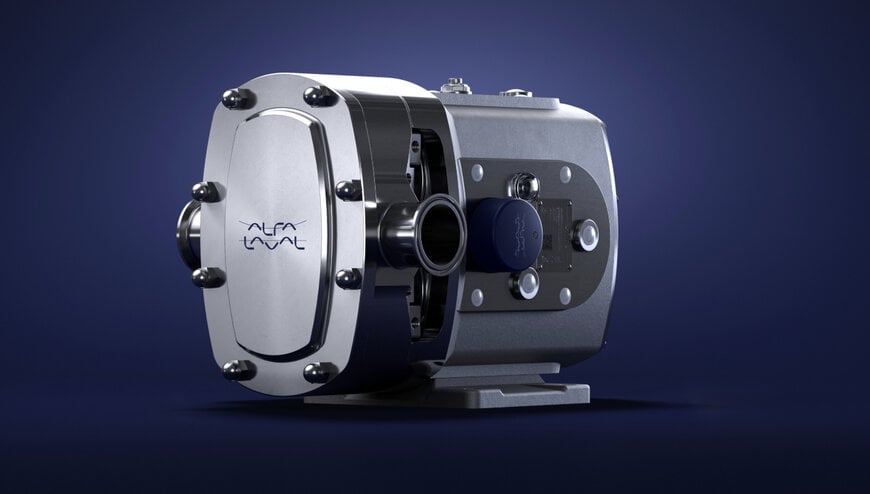
Os fabricantes dos setores de laticínios, alimentos, bebidas, produtos para o lar, cuidados pessoais e farmacêutico enfrentam o desafio constante de otimizar a eficiência operacional, maximizar o tempo de disponibilidade e conter o custo total de propriedade. Para atender a essas exigências em processos higiênicos e de alta pureza, a Alfa Laval desenvolveu a nova linha de bombas de deslocamento positivo MaxiLobe, projetada para proporcionar maior flexibilidade operacional e proteção rigorosa à qualidade do produto.
Arquitetura Do Sistema E Princípio De Funcionamento
As operações higiênicas exigem equipamentos capazes de manusear fluidos sensíveis sem induzir tensões mecânicas excessivas que possam degradar o produto. A MaxiLobe resolve esse problema permitindo que bombas menores executem as mesmas vazões operacionais em velocidades de rotação significativamente mais baixas. Velocidades reduzidas diminuem o cisalhamento do fluido, melhorando a integridade do produto e a eficiência geral do sistema. O projeto mecânico robusto da caixa de engrenagens garante um funcionamento previsível sob condições rigorosas, mitigando o risco de paradas não planejadas. Além disso, as vedações simples de montagem frontal podem ser substituídas diretamente na linha de processo sem a necessidade de remover o corpo da bomba, simplificando as intervenções de manutenção de rotina.
Eficiência De Investimento E Retrofit Mecânico
A seleção de uma bomba dimensionada de forma otimizada reduz os custos iniciais de aquisição de equipamentos e de infraestrutura elétrica associada, mantendo total flexibilidade operacional. Do ponto de vista da integração mecânica, as dimensões principais das conexões da MaxiLobe correspondem às de todas as bombas SRU da Alfa Laval e da maioria dos modelos SX e SX UltraPure, permitindo a substituição direta sem a necessidade de modificar as tubulações existentes. Sob parâmetros operacionais equivalentes, a MaxiLobe fornece vazões pelo menos 5% maiores do que o modelo SRU correspondente, expandindo a capacidade do processo sem ampliar o espaço físico ocupado na planta.
Desempenho Energético E Conformidade Regulatória
A capacidade de operar em faixas de vazão e pressão estendidas com velocidades de acionamento mais baixas resulta em reduções expressivas no consumo de energia elétrica, alcançando em muitas aplicações uma economia superior a 25%. Para garantir padrões rigorosos de higiene, a MaxiLobe oferece certificações EHEDG e 3-A como padrão, além de total conformidade com as regulamentações da FDA. Para ambientes farmacêuticos e biotecnológicos, a variante MaxiLobe UltraPure atende às diretrizes ASME BPE e de Boas Práticas de Fabricação, dispondo de opções avançadas de acabamento superficial, rastreabilidade total por meio da documentação Q-doc e testes de fábrica individualizados com certificado de desempenho para comissionamento imediato.
Additional Context
This section details technical specifications and competitive benchmarking not included in the original product announcement.
No setor de bombas de deslocamento positivo para aplicações higiênicas, a busca por eficiência volumétrica e redução do cisalhamento levou os fabricantes a adotarem geometrias de lóbulos otimizadas e acionamentos de velocidade variável. Fabricantes concorrentes, como Waukesha Cherry-Burrell (SPX FLOW) e Börger, empregum abordagens semelhantes baseadas em rotores perfilados para minimizar a pulsação e proteger fluidos sensíveis à cisalhabilidade na indústria alimentícia e farmacêutica. A capacidade de intercambiabilidade dimensional com séries legadas, como as bombas SRU, representa um fator crítico de engenharia para minimizar o tempo de inatividade durante o retrofit de linhas de produção existentes. As exigências normativas rigorosas, incluindo certificações EHEDG, 3-A e conformidade com a ASME BPE, estabelecem o benchmark técnico essencial para assegurar superfícies laváveis e prevenir a contaminação microbiológica em ambientes de processamento estéril.
Editado por Maria Brueva, editora da Induportals – adaptado por IA.
www.alfalaval.com